লেথের উপর মুখোমুখি হওয়া সেই অপারেশনগুলির মধ্যে একটি যা একটি মুখ বর্গক্ষেত্রের বাইরে না হওয়া পর্যন্ত বা অংশের দৈর্ঘ্য প্রবাহিত না হওয়া পর্যন্ত সহজ দেখায়। আমাদের দোকানে, আমরা এটিকে একটি নির্ভরযোগ্য ডেটাম প্রতিষ্ঠার প্রথম সুযোগ হিসাবে বিবেচনা করি এবং প্রতিটি পরবর্তী কাটের জন্য টোন সেট করি। ওয়ার্কপিসটি ঘোরে, একটি একক-পয়েন্ট টুল প্রান্ত জুড়ে চলে যায় এবং একটি সমতল পৃষ্ঠ দেখা যায় যেখানে একটি করাত কাটা বা রুক্ষ স্টক ছিল। ভালভাবে সম্পন্ন হয়েছে, সেই মুখটি পরিষ্কার, অক্ষের সাথে বর্গাকার এবং ড্রিলিং, বাঁক বা পরিদর্শনের জন্য প্রস্তুত৷
এটি বোঝার জন্যও একটি ব্যবহারিক অপারেশন কারণ এটির উপর অনেক কিছু নির্ভর করে। একটি মুখোমুখি প্রান্ত একটি ফিক্সচারের একটি অংশ সনাক্ত করতে পারে, একটি ভারবহনের জন্য একটি কাঁধ সরবরাহ করতে পারে, বা সঠিক দৈর্ঘ্যে একটি ফাঁকা আনতে পারে। মুখ ঠিক হলে, পরবর্তী অপারেশন একটি পরিচিত রেফারেন্স থেকে শুরু হয়। যখন এটি না হয়, প্রতিটি পরবর্তী পরিমাপ একটু অনিশ্চয়তা বহন করে।
ফেসিং অন দ্য ল্যাথ আসলে কী করে
ফেসিং হল একটি লেদ অপারেশন যা ঘূর্ণায়মান ওয়ার্কপিসের শেষে একটি সমতল পৃষ্ঠ তৈরি করে। কাটিং টুলটি দৈর্ঘ্য বরাবর নয় বরং মুখ জুড়ে টাকু অক্ষের লম্বভাবে খাওয়ানো হয়। একটি ম্যানুয়াল লেথে, সাধারণত ক্রস স্লাইড জড়িত মানে; একটি CNC লেথে, এটি একটি X-অক্ষের মুভ যা টুলটি সঠিক Z গভীরতায় অবস্থান করে। ফলাফল হল একটি মুখ যা অংশের কেন্দ্ররেখা থেকে বর্গাকার এবং একটি দৈর্ঘ্য যা কাজের জন্য প্রয়োজনীয় সহনশীলতার মধ্যে নিয়ন্ত্রণ করা যায়।
অপারেশন প্রায়ই বাঁক সঙ্গে বিভ্রান্ত হয়, কিন্তু দুটি ভিন্ন সমস্যা সমাধান. বাঁক ব্যাস হ্রাস করে এবং নলাকার পৃষ্ঠ তৈরি করে কারণ টুলটি অক্ষের সমান্তরালে ভ্রমণ করে। মুখোমুখি অংশের শেষ নিয়ন্ত্রণ করে: এটি করাতের চিহ্নগুলি সরিয়ে দেয়, একটি কাঁধকে বর্গাকার করে, ড্রিলিং করার জন্য একটি কেন্দ্র স্থাপন করে এবং সামগ্রিক দৈর্ঘ্যকে আকারে নিয়ে আসে। অনেক ওয়ার্কফ্লোতে, ফেসিং হল প্রথম কাট এবং শেষ চেক, প্রথমে একটি ডেটাম তৈরি করা এবং শেষ নিশ্চিত করার জন্য অংশটি খুব দীর্ঘ নয়।
একটি ক্লিন ফেসিং কাট সেট আপ করা হচ্ছে
টুলটি কাজটি স্পর্শ করার আগেই বেশিরভাগ সমস্যার সম্মুখীন হয়। ওয়ার্কপিসের জন্য ন্যূনতম ওভারহ্যাং সহ নিরাপদ ওয়ার্কহোল্ডিং প্রয়োজন; একটি চক বা কোলেট যা অংশটিকে সরাতে দেয় এমন একটি মুখ তৈরি করবে যা টেপার বা বকবক করা হয়। টুলের উচ্চতা সমান গুরুত্বপূর্ণ। যদি টুলটি কেন্দ্রের উপরে বসে থাকে তবে এটি ঘষতে পারে এবং কেন্দ্রে একটি ছোট নাব রেখে যেতে পারে; যদি এটি কেন্দ্রের নীচে বসে থাকে তবে প্রান্তটি খনন করতে পারে বা দ্রুত পরিধান করতে পারে। টুলটিকে কেন্দ্রে সেট করা একটি ছোট পদক্ষেপ যা অনেকগুলি ফিনিস সমস্যা সংরক্ষণ করে।
গতি, ফিড, এবং কাটার গভীরতা উপাদান এবং সন্নিবেশের সাথে মেলে। একটি মাঝারি ফিডে একটি হালকা ফিনিশিং পাস সাধারণত একটি ভারী কাটের চেয়ে ভাল মুখ দেয় যা অংশটিকে বিচ্যুত করে। কুল্যান্ট চিপ উচ্ছেদ এবং তাপমাত্রা নিয়ন্ত্রণে সাহায্য করে, বিশেষ করে স্টেইনলেস স্টিল এবং অ্যালয় স্টিলের উপর। ম্যানুয়াল কাজের জন্য, একটি অবিচলিত ক্রস-ফিড হাত এবং কাটা পদার্থের একটি সামঞ্জস্যপূর্ণ গভীরতা; CNC কাজের জন্য, প্রোগ্রামটিকে একটি পরিষ্কার প্রবেশ এবং প্রস্থান করার অনুমতি দেওয়া উচিত যাতে টুলটি কেন্দ্রে বা বাইরের প্রান্তে একটি সাক্ষী চিহ্ন না ফেলে।
অনুশীলনে ম্যানুয়াল এবং সিএনসি ফেসিং
একটি ম্যানুয়াল লেথে, অপারেটর হাত দ্বারা ক্রস ফিড নিয়ন্ত্রণ করে এবং চিপ এবং পৃষ্ঠটি দেখে। একটি CNC লেথে, একই জ্যামিতি প্রোগ্রাম দ্বারা সংজ্ঞায়িত করা হয়, কিন্তু নীতিগুলি পরিবর্তন হয় না: সঠিক টুল অবস্থান, উপযুক্ত কাটিয়া ডেটা, এবং একটি স্থিতিশীল সেটআপ। প্রক্রিয়াটি প্রমাণিত হওয়ার পরে সিএনসি ফেসিং পুনরাবৃত্তিযোগ্য, এই কারণেই উত্পাদন অংশগুলি প্রায়শই অন্যান্য বৈশিষ্ট্যগুলি মেশিন করার আগে একটি নির্দিষ্ট মুখোমুখি চক্র ব্যবহার করে।
মুখোমুখি এবং পাশাপাশি বাঁক
মুখোমুখি এবং বাঁক পরিপূরক, বিনিময়যোগ্য নয়। নীচের সারণীটি মৌলিক মেকানিক্স পরিষ্কার রাখে।
মুখোমুখি এবং বাঁক পরিপূরক লেদ অপারেশন; টেবিলটি তাদের মৌলিক মেকানিক্স এবং অভিপ্রেত ফলাফলের তুলনা করে। | অপারেশন | টুল ফিড | প্রাথমিক ফলাফল | সাধারণ ব্যবহার |
| মুখোমুখি | টাকু অক্ষের লম্ব | ফ্ল্যাট শেষ মুখ এবং নিয়ন্ত্রিত দৈর্ঘ্য | স্টক স্কোয়ারিং, ডেটাম সেট করা, শেষ করা |
| বাঁক | টাকু অক্ষের সমান্তরাল | নলাকার পৃষ্ঠ এবং ব্যাস হ্রাস | শ্যাফ্ট, কাঁধ এবং বাইরের প্রোফাইল তৈরি করা |
টুলিং, ফিনিশ, এবং বিশদ যে গুরুত্বপূর্ণ
হাতিয়ার জ্যামিতি মুখের উপর সরাসরি প্রভাব ফেলে। ডান নাকের ব্যাসার্ধ এবং সীসা কোণ সহ একটি তীক্ষ্ণ সন্নিবেশ উপাদানটিকে পরিষ্কারভাবে ছিন্ন করতে পারে; একটি জীর্ণ প্রান্ত ঘষা, পোড়া, বা একটি ছেঁড়া ফিনিস ছেড়ে থাকে. অ্যালুমিনিয়াম বা তামার মতো নরম উপাদানগুলির জন্য, একটি ইতিবাচক রেক এবং ধারালো প্রান্ত বিল্ট-আপ প্রান্ত নিয়ন্ত্রণে সহায়তা করে। ইস্পাত এবং স্টেইনলেস স্টিলের জন্য, সন্নিবেশ গ্রেড এবং আবরণ কাটার গতি এবং কিছু মুখোমুখি কাটার বিঘ্নিত প্রকৃতির সাথে মেলে।
যখন একটি মুখ একটি আঁট দৈর্ঘ্য বা বর্গাকার সহনশীলতা রাখা আবশ্যক, পরিদর্শন কাটা হিসাবে একই মনোযোগ প্রাপ্য। আমরা সামঞ্জস্যপূর্ণ সেটআপ এবং পরিমাপ শৃঙ্খলার উপর নির্ভর করি, অনেকটা আমাদের নিবন্ধে বর্ণিত পদ্ধতির মতো আমরা কিভাবে মাত্রিক নির্ভুলতা নিশ্চিত করি . একটি মুখোমুখি পৃষ্ঠ শুধুমাত্র উপযোগী যদি এটি সঠিক তথ্যের বিরুদ্ধে পরিমাপ করা হয় এবং পরবর্তী অপারেশন শুরু হওয়ার আগে পরীক্ষা করা হয়।
স্টেপড শ্যাফ্ট এবং স্টিলের বুশিংয়ের মতো অংশগুলিতেও মুখের পৃষ্ঠগুলি গুরুত্বপূর্ণ, যেখানে একটি বর্গাকার কাঁধ বা নিয়ন্ত্রিত দৈর্ঘ্য সমাবেশকে প্রভাবিত করে। একটি পরিষ্কার মুখ একটি বিয়ারিং যা সঠিকভাবে আসন করে এবং যেটি কিছুটা সরে যায় তার মধ্যে পার্থক্য হতে পারে।
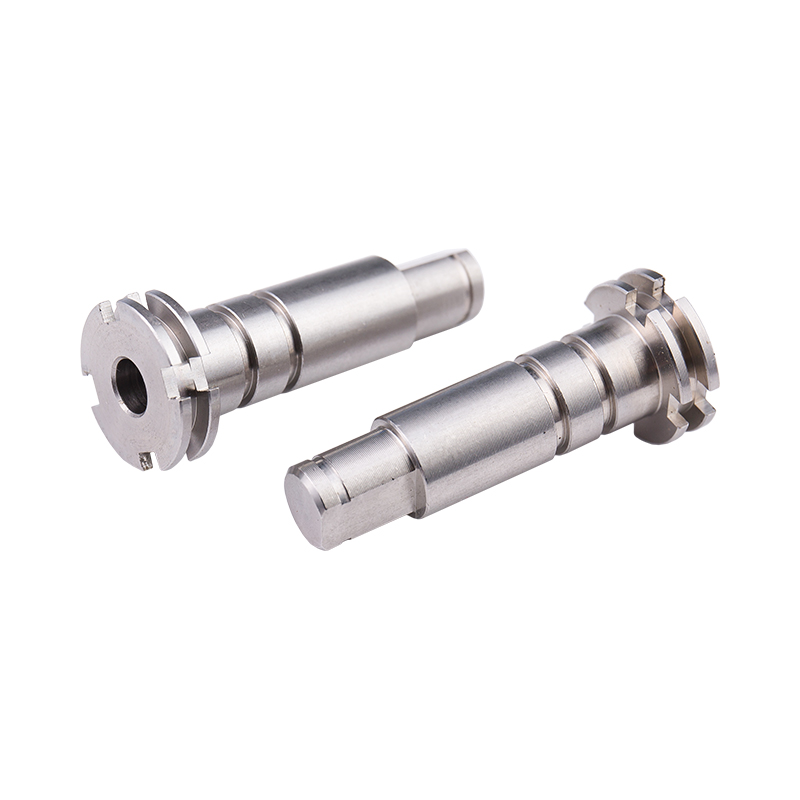 কাস্টম স্টেইনলেস স্টীল ড্রাইভ ধাপে খাদ মোটর, বিয়ারিং এবং আনুষাঙ্গিক সংযোগের জন্য একটি কাস্টম-মেশিনযুক্ত স্টেইনলেস স্টিল শ্যাফ্ট, স্টেপড-শ্যাফ্ট অ্যাসেম্বলির জন্য উপযুক্ত যেখানে মুখোমুখি পৃষ্ঠগুলি বসার এবং প্রান্তিককরণকে প্রভাবিত করে। পণ্য দেখুন →
 কাস্টম ইস্পাত বুশিং এবং বুশিং প্রকার মেশিনযুক্ত সমাবেশগুলিতে পরিধান সুরক্ষা এবং নির্ভরযোগ্য আসনের জন্য ফ্ল্যাঞ্জড, টি, শঙ্কুযুক্ত এবং বৃত্তাকার প্রকার সহ কাস্টম স্টিলের বুশিংয়ের একটি পরিসর। পণ্য দেখুন →
এমনকি একটি সাধারণ মুখও অনেক তথ্য বহন করে। এটি আপনাকে বলে যে টুলটি কেন্দ্রে আছে কিনা, অংশটি অনমনীয় কিনা এবং কাটিং ডেটা সঠিক পরিসরে আছে কিনা।
সাধারণ সমস্যা এবং সহজ সংশোধন
- কেন্দ্রে একটি নাব। টুলটি সম্ভবত কেন্দ্রের উপরে আছে বা টুলটি সেন্টারলাইনে পৌঁছানোর আগেই ফিড বন্ধ হয়ে গেছে। একটি হালকা পাস দিয়ে কেন্দ্রের মাধ্যমে টুল উচ্চতা এবং মুখ রিসেট করুন।
- বকবক বা ঢেউ খেলানো মুখ। ওয়ার্কপিস ওভারহ্যাং, চক প্রেসার এবং টুল ওভারহ্যাং পরীক্ষা করুন। চ্যাটার জোন থেকে দূরে সরে যাওয়ার জন্য কাটের গভীরতা হ্রাস করুন বা গতি এবং ফিড সামঞ্জস্য করুন।
- দরিদ্র পৃষ্ঠ ফিনিস. একটি নিস্তেজ প্রান্ত, খুব বেশি একটি ফিড, বা অপর্যাপ্ত কুল্যান্ট সবই একটি রুক্ষ মুখ ছেড়ে দিতে পারে। একটি নতুন সন্নিবেশ চেষ্টা করুন, একটি ছোট ফিড, বা একটি সমাপ্তি পাস.
- মুখ বর্গাকার নয়। ওয়ার্কপিসটি চক বা কোলেটে সঠিকভাবে বসতে পারে না, অথবা মেশিনে একটি সারিবদ্ধ সমস্যা থাকতে পারে। ওয়ার্কহোল্ডিং পুনরায় পরীক্ষা করুন এবং সহনশীলতা শক্ত হলে অংশটি নির্দেশ করুন।
- বাইরের প্রান্তে burrs. একটি ছোট চেম্ফার বা সাবধানে নিয়ন্ত্রিত প্রস্থান মুভ একটি তীক্ষ্ণ বুর প্রতিরোধ করতে পারে যা হ্যান্ডলিং বা সমাবেশে হস্তক্ষেপ করে।
মুখোমুখি হওয়ার পরে গুণমান পরীক্ষা করে
কাটার পরে, অংশটি মেশিন থেকে বেরিয়ে যাওয়ার আগে মূল বিষয়গুলি পরীক্ষা করুন। সামগ্রিক দৈর্ঘ্য সাধারণত প্রথম পরিমাপ; একটি ক্যালিপার বা মাইক্রোমিটার দ্রুত রিড দেয়, যখন একটি পৃষ্ঠের প্লেটে উচ্চতা পরিমাপক আঁটসাঁট সহনশীলতার জন্য ভাল। সমতলতা একটি সোজা প্রান্ত দিয়ে বা পৃষ্ঠের প্লেটে পরীক্ষা করা যেতে পারে এবং অক্ষের বর্গক্ষেত্র একটি ডায়াল সূচক দিয়ে যাচাই করা যেতে পারে। একটি কাঁধের সাথে অংশগুলিতে, মুখ এবং কাঁধ একসাথে পরীক্ষা করা উচিত কারণ একটি ভাল দেখাতে পারে যখন অন্যটি সম্পর্কের বাইরে থাকে।
সারফেস ফিনিস একটি ভিজ্যুয়াল এবং একটি কার্যকরী চেক উভয়ই। একটি মুখ যেটি নিস্তেজ দেখায় তা এখনও সহনশীলতার মধ্যে থাকতে পারে, তবে একটি ছেঁড়া বা দাগযুক্ত পৃষ্ঠ সরঞ্জাম পরিধান বা কাটা ডেটা সমস্যা সংকেত দিতে পারে। Deburring সম্মুখীন অনুসরণ করা উচিত যখন প্রান্ত পরিচালনা বা একত্র করা হবে. উত্পাদনে, সর্বোত্তম মুখোমুখি প্রক্রিয়া হল প্রথম অংশ থেকে শেষ পর্যন্ত সামঞ্জস্যপূর্ণ, তাই টুলের জীবন এবং আকার পরিধান চূড়ান্ত পরিদর্শনে আবিষ্কার করার পরিবর্তে ট্র্যাক করা উচিত।
ল্যাথের উপর মুখোমুখি হওয়া একটি মৌলিক দক্ষতা এবং একটি উত্পাদন প্রধান। এটি রেফারেন্স সারফেস তৈরি করে যার উপর অন্যান্য অনেক ক্রিয়াকলাপ নির্ভর করে এবং এটি দৈর্ঘ্য নিয়ন্ত্রণ করে যা একটি অংশ ফিট কিনা তা নির্ধারণ করে। কাজটি একটি ম্যানুয়াল লেদ-এ এক-দফা মেরামত হোক বা একটি পুনরাবৃত্তি CNC কাজ, নিয়মগুলি একই: অংশটি সুরক্ষিত করুন, টুলটিকে কেন্দ্রে সেট করুন, বুদ্ধিমান কাটিং ডেটা চয়ন করুন এবং ফলাফল পরিমাপ করুন৷ আপনি যদি এমন একটি উপাদানের পরিকল্পনা করছেন যার জন্য একটি পরিষ্কার মুখ, একটি বর্গাকার কাঁধ, বা শক্তভাবে নিয়ন্ত্রিত দৈর্ঘ্য প্রয়োজন, আমাদের দল প্রথম চিপ কাটার আগে জ্যামিতি এবং সহনশীলতার মাধ্যমে কথা বলতে পেরে আনন্দিত৷