মুখোমুখি হওয়া সাধারণত প্রথম অপারেশন যা একজন নতুন যন্ত্রবিদ শেখে এবং এটি প্রায়শই চুপচাপ সিদ্ধান্ত নেয় যে একটি অংশ ভাল নাকি স্ক্র্যাপ। আপনি যদি একটি টুলকে একটি ঘূর্ণায়মান ওয়ার্কপিসের প্রান্ত জুড়ে সরাসরি ভ্রমণ করতে দেখে থাকেন এবং একটি সমতল, এমনকি পৃষ্ঠকে পিছনে রেখে যান, আপনি ইতিমধ্যেই একটি লেদ ব্যবহার করতে দেখেছেন। যা সহজ দেখায় তা বেশিরভাগ লোকের প্রত্যাশার চেয়ে বেশি চিন্তাভাবনা করে: টুলের উচ্চতা, ফিডের দিকনির্দেশ, কাটার গতি এবং ওয়ার্কহোল্ডিং সবই সমাপ্ত মুখে দেখা যায়।
এই নির্দেশিকাটি ম্যানুয়াল এবং সিএনসি লেদগুলিতে মুখোমুখি হওয়ার ব্যবহারিক দিকগুলি কভার করে, সমস্যা সমাধানের মাধ্যমে কাজ সেট আপ করা থেকে শুরু করে, এবং যখন একটি সমতল মুখ উত্পাদনে সহনশীলতা ধরে রাখতে হয় তখন বিশদ বিবরণ দিয়ে শেষ করে৷
একটি লেদ উপর সম্মুখীন প্রকৃতপক্ষে কি
মুখোমুখি হওয়া একটি ওয়ার্কপিসের দৈর্ঘ্য হ্রাস করে এবং ঘূর্ণনের অক্ষের সাথে লম্বভাবে একটি সমতল পৃষ্ঠ তৈরি করে। ওয়ার্কপিসটি ঘুরিয়ে দেয় যখন একটি একক-পয়েন্ট টুল শেষ মুখ জুড়ে ফিড করে, সাধারণত বাইরের ব্যাস থেকে কেন্দ্রের দিকে বা অন্য দিকে। সেই লম্ব ফিড হল বাঁক থেকে মূল পার্থক্য, যেখানে টুলটি অক্ষের সমান্তরালে ভ্রমণ করে এবং পরিবর্তে ব্যাস কমিয়ে দেয়।
একটি কাজের দোকানে, মুখোমুখি হওয়া একসাথে বেশ কয়েকটি কাজ করে:
- একটি পরিষ্কার, বর্গাকার ডেটাম ফেস তৈরি করে যেটি থেকে পরবর্তী অপারেশনগুলি পরিমাপ করা যায়।
- বার স্টকের করাত বা রুক্ষ প্রান্তকে বর্গাকার করে যাতে অংশটির একটি পরিচিত দৈর্ঘ্য থাকে।
- একটি ব্যান্ড করাত বা একটি বিভাজন টুল দ্বারা পিছনে ফেলে যাওয়া ছিন্নমূল প্রান্তটি সরিয়ে দেয়।
- কেন্দ্র ড্রিলিং, চ্যামফারিং বা থ্রেডিংয়ের জন্য শেষ প্রস্তুত করে।
কারণ এটির উপর অনেক কিছু নির্ভর করে, একটি মুখ যা বর্গাকার, টেপারড বা ডিশের বাইরের প্রতিটি ধাপে ত্রুটি ঠেলে দেয়।
একটি ক্লিন ফেসিং কাটের জন্য সেট আপ করা হচ্ছে
সবচেয়ে সম্মুখীন সমস্যা ছদ্মবেশে সেট আপ সমস্যা. ফিড লিভার স্পর্শ করার আগে, কয়েকটি বেসিক যত্ন নিন।
ওয়ার্কহোল্ডিং এবং ওভারহ্যাং
ওয়ার্কপিসটিকে চক চোয়ালের কাছাকাছি যতটা অপারেশনের অনুমতি দেয় ততটা আঁকড়ে ধরুন এবং অসমর্থিত দৈর্ঘ্য ছোট রাখুন। পাতলা ডিস্ক বা রিংগুলিতে, একটি মৃদু ফিড সহ একটি হালকা পাস একটি ভারী কাটাকে বীট করে যা অংশটিকে টুল থেকে দূরে সরিয়ে দেয়। যদি মুখের একমাত্র বৈশিষ্ট্যটি মেশিন করা হয় তবে একটি নরম চোয়াল বা একটি সাধারণ ফিক্সচার প্রায়শই কাটিং প্যারামিটারে যে কোনও পরিবর্তনের চেয়ে নির্ভুলতার জন্য আরও বেশি কাজ করবে।
কেন্দ্রে টুলের উচ্চতা
টুল টিপ ঠিক টাকু কেন্দ্ররেখায় সেট করুন। কেন্দ্রের উপরে সেট করা একটি টুল মুখের মাঝখানে একটি ছোট নাব ছেড়ে দেয়; কেন্দ্রের নীচে সেট করা, এটি ঘষে, কাজকে ধাক্কা দেয় এবং একটি রুক্ষ, কাজ-শক্ত পৃষ্ঠ তৈরি করে। একটি কেন্দ্র গেজ, টুল এবং কাজের মধ্যে একটি স্টিলের নিয়ম বা ক্রস স্লাইডে একটি ডায়াল নির্দেশক আপনাকে কাছে নিয়ে যাবে এবং একটি হালকা পরীক্ষা কাট এটি নিশ্চিত করে।
টুল পছন্দ এবং জ্যামিতি
ডান-হাত এবং বাম-হাতের সরঞ্জামগুলি বিপরীত দিকগুলিতে ফিড করে, তাই আপনি যে দিকে ভ্রমণ করতে চান তার সাথে টুলটি মেলে এবং নিশ্চিত করুন যে কাটিং প্রান্তটি, ফ্ল্যাঙ্ক নয়, কাজটি নিযুক্ত করে। টুল ওভারহ্যাং ন্যূনতম যা কাজ পরিষ্কার করে রাখুন. ইতিবাচক রেকের জ্যামিতি হালকা মেশিনের জন্য উপযুক্ত, একটি ছোট নাকের ব্যাসার্ধ একটি সূক্ষ্ম ফিনিশ দেয় কিন্তু একটি দুর্বল টিপ দেয় এবং একটি বড় ব্যাসার্ধ সরু অংশগুলিতে বকবক করার জন্য যথেষ্ট পরিমাণে কাটিং শক্তি বাড়ায়।
ফেসিং ইন বা ফেসিং আউট
ফিডের দিকনির্দেশ অভ্যাসের বাইরে না হয়ে ইচ্ছাকৃতভাবে নেওয়ার মতো একটি সিদ্ধান্ত।
- আউট সম্মুখীন (কেন্দ্র থেকে বাইরের ব্যাস): কাটাটি মাঝ বরাবর শুরু হয় এবং বাইরের দিকে ভ্রমণ করে। টুলটি বাইরের প্রান্তে পরিষ্কারভাবে কাজ থেকে বেরিয়ে আসে, যা প্রায়শই মুখের বন্ধ অংশের ফিনিসকে উন্নত করে এবং বুরকে বাইরের ব্যাসের দিকে ঠেলে দেয়, যেখানে একটি ফাইল বা চেমফার সহজেই এটি সরিয়ে দেয়।
- মধ্যে সম্মুখীন (কেন্দ্রের দিকে ব্যাসের বাইরে): টুলটি বাইরের প্রান্তে প্রবেশ করে এবং কেন্দ্রে শেষ হয়। এটি প্রায়শই পছন্দ করা হয় যখন বোরের কাছাকাছি একটি বুর পরিচালনা করা সহজ হয়, বা যখন নিম্নলিখিত কেন্দ্র-ড্রিলিং অপারেশন যেকোনও উপায়ে সেই উপাদানটিকে সরিয়ে দেবে।
অনেক যন্ত্রবিদ কেন্দ্রের দিকে রুক্ষ হয় এবং ফিনিশিং পাসটি বাইরের দিকে নিয়ে যায়। আপনি যে দিকটি বেছে নিন না কেন, এটি একটি ব্যাচ জুড়ে সামঞ্জস্যপূর্ণ রাখুন যাতে মুখগুলি বিনিময়যোগ্য থাকে।
গতি, ফিড এবং কাট গভীরতা
মুখোমুখি হওয়ার একটি ব্যঙ্গ হল যে টুল সরানোর সাথে সাথে পৃষ্ঠের গতি পরিবর্তিত হয়। বাইরের ব্যাসে কাজটি দ্রুততম গতিতে চলছে; কেন্দ্রের কাছাকাছি এটি সবে সবে চলন্ত হয়. স্থির RPM এ চলমান ম্যানুয়াল লেথে, এর মানে রিমটি প্রায়শই খুব দ্রুত এবং মাঝখানে খুব ধীরগতিতে কাটা হয়। স্পিন্ডেলের গতি কিছুটা কমানো এবং ফিনিশিং পাসে ফিড সহজ করা সাধারণত আরও সামঞ্জস্যপূর্ণ মুখ দেয়।
কার্বাইড টুলিং সহ হালকা স্টিলে পাসের মুখোমুখি হওয়ার জন্য আনুমানিক শুরুর পয়েন্ট; মেশিনের অনমনীয়তার জন্য সামঞ্জস্য করুন, গ্রেড এবং ওয়ার্কপিস উপাদান সন্নিবেশ করুন। | পাস | কাটার গভীরতা | খাওয়ান | পৃষ্ঠের গতি | উদ্দেশ্য |
| রুক্ষ | 1.0 থেকে 2.5 মিমি | 0.15 থেকে 0.30 মিমি/রেভ | 120 থেকে 180 মি/মিনিট | স্টক এবং করাত শেষ সরান |
| সেমি-ফিনিশ | 0.3 থেকে 0.8 মিমি | 0.10 থেকে 0.20 মিমি/রেভ | 150 থেকে 200 মি/মিনিট | সঠিক সমতলতা এবং দৈর্ঘ্য |
| ফিনিশিং | 0.05 থেকে 0.20 মিমি | 0.05 থেকে 0.12 মিমি/রেভ | 180 থেকে 250 মি/মিনিট | ফাইনাল ফিনিস এবং ডেটাম ফেস |
সাধারণ মুখোমুখি সমস্যা এবং কীভাবে সেগুলি ঠিক করা যায়
- কেন্দ্রে একটি নাব বা পিপ। প্রায় সবসময় টুল উচ্চতা. কেন্দ্রে টিপ রিসেট করুন এবং একটি নতুন পাস নিন।
- টেপার বা একটি ডিশ মুখ. শ্যাফ্টের কাজের উপর টেলস্টক সারিবদ্ধকরণ পরীক্ষা করুন, ক্রস স্লাইড এবং কম্পাউন্ডে পরিধান করুন, এবং লম্বা ওভারহ্যাংগুলিতে টুলের বিচ্যুতি।
- বকবক বা একটি patterned ফিনিস. টুল ওভারহ্যাং ছোট করুন, ওয়ার্কপিসকে আরও ভালভাবে সমর্থন করুন, গতি কিছুটা কম করুন বা নাকের ব্যাসার্ধ পরিবর্তন করুন।
- একটি রুক্ষ, ছেঁড়া ফিনিস. সাধারণত একটি নিস্তেজ প্রান্ত, খুব ভারী একটি ফিড, বা একটি গতি যা উপাদান বা সন্নিবেশের জন্য উপযুক্ত নয়।
- প্রান্তে Burrs. একটি ছোট চেম্ফার বা একটি হালকা ডিবারিং পাস যোগ করুন অপারেশনের অংশ হিসাবে একটি আফটারথট হিসাবে পরিবর্তে।
একটি CNC লেদ উপর সম্মুখীন
একটি CNC লেথে কাটা জ্যামিতি একই; শুধুমাত্র এর নিয়ন্ত্রণ পরিবর্তিত হয়। কয়েকটি পয়েন্ট মনে রাখার মতো।
- ফেসিং পাসগুলিকে একটি স্থির Z-এ X অক্ষ বরাবর সোজা সরানো হিসাবে প্রোগ্রাম করা হয়, বা অনেক ফানুক-স্টাইল নিয়ন্ত্রণে G72 এর মতো একটি ক্যানড ফেসিং সাইকেল হিসাবে প্রোগ্রাম করা হয়।
- কনস্ট্যান্ট সারফেস স্পিড (G96) একটি অবিচলিত কাটিংয়ের গতি ধরে রাখে যখন টুলটি কেন্দ্রের কাছে আসে। এটিকে সর্বাধিক স্পিন্ডেল স্পিড ক্ল্যাম্পের সাথে পেয়ার করুন, অন্যথায় ব্যাস সঙ্কুচিত হওয়ার সাথে সাথে টাকু ঘোড়দৌড় করে।
- প্রতি বিপ্লব ফিড ব্যাস নির্বিশেষে চিপ লোড সামঞ্জস্যপূর্ণ রাখে।
- একটি পৃথক হালকা ফিনিশিং পাস, প্রায়শই 0.1 থেকে 0.2 মিমি, একটি অনুমানযোগ্য ফিনিস এবং মুখ সমতলতা দেয়।
পুনরাবৃত্তিযোগ্যতা হল আসল সুবিধা, এবং এটি এখনও সঠিক টুল অফসেট এবং একটি যাচাইকৃত প্রথম অংশের উপর নির্ভর করে। স্টেপড শ্যাফ্ট চালানো একটি ভাল উদাহরণ যেখানে এটি প্রদান করে।
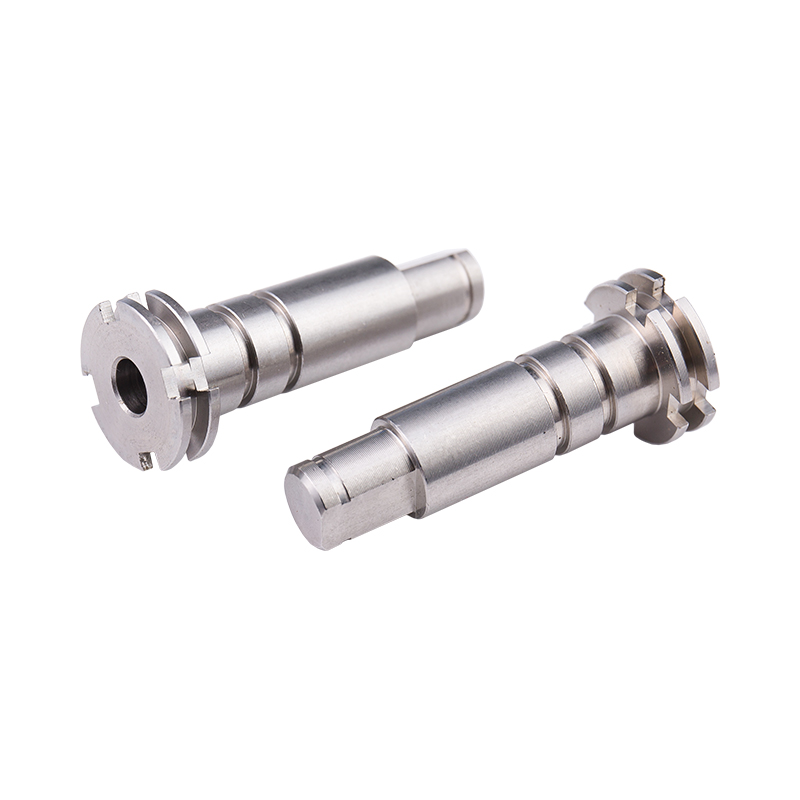 কাস্টম স্টেইনলেস স্টীল ড্রাইভ ধাপে খাদ মোটর, ভারবহন, বা আনুষঙ্গিক সংযোগের জন্য একটি কাস্টম পরিণত স্টেইনলেস স্টীল স্টেপড শ্যাফ্ট, পুনরাবৃত্তিযোগ্য স্টেপড-শ্যাফ্ট উত্পাদন এবং ড্রাইভ-কম্পোনেন্ট নির্ভুলতার জন্য পর্যালোচনা করার যোগ্য। পণ্য দেখুন →
কেন মুখ প্রায়শই ব্যাসের চেয়ে বেশি গুরুত্বপূর্ণ
যে অংশে স্ট্যাক, সিট বা স্পিন, শেষ মুখটি হল রেফারেন্স যা থেকে অন্য সবকিছু পরিমাপ করা হয়। অপটিক্যাল শ্যাফ্টগুলি একটি ভাল উদাহরণ: মুখটি সমতল এবং বর্গাকার হতে হবে যাতে সমাবেশটি সত্য হয়, কাঁধে কোনও রান-আউট প্রবর্তিত হয় না। একই যুক্তি ভালভ বডি, গিয়ার ব্ল্যাঙ্ক এবং ড্রাইভ উপাদানগুলির ক্ষেত্রে প্রযোজ্য, যেখানে মুখের কিছু মাইক্রোমিটার ত্রুটি শব্দ, কম্পন বা অকাল পরিধানে পরিণত হয়। যে একটি বড় অংশ কিভাবে মাত্রিক নির্ভুলতা নিয়ন্ত্রণে রাখা হয় ভলিউম উৎপাদনে।
 স্লট সহ কাস্টম স্টেইনলেস স্টীল অপটিক্যাল খাদ কাস্টম স্পেসিফিকেশনে তৈরি অস্থাবর জয়েন্ট উপাদানগুলির জন্য স্লট সহ একটি পরিণত স্টেইনলেস স্টিলের অপটিক্যাল শ্যাফ্ট; বর্গাকার প্রান্তের মুখগুলি কোথায় তা পরীক্ষা করা উচিত। পণ্য দেখুন →
বুশিং এবং হাউজিং এর উপর মিলন মুখ
বুশিংগুলি মুদ্রার অন্য দিকটি দেখায়। একটি ফ্ল্যাঞ্জযুক্ত বা প্লেইন ব্রোঞ্জ বুশিং একটি হাউজিংয়ে চাপা হয় এবং একটি ঘূর্ণায়মান শ্যাফ্ট বহন করে, তাই উভয় প্রান্তের মুখগুলি বোরের কাছে বর্গাকার এবং উত্থাপিত burrs মুক্ত হতে হবে। একটি মুখের প্রান্তে রেখে যাওয়া একটি বুশিং বসা সম্পূর্ণরূপে বন্ধ করতে পারে, যা ক্লিয়ারেন্স বন্ধ করে দেয় এবং পরে তাপ এবং পরিধান হিসাবে প্রদর্শিত হয়। একটি ক্লিন ফেসিং পাসের পরে একটি হালকা চেম্ফার প্রায় কিছুই খরচ করে না এবং এটি সম্পূর্ণরূপে প্রতিরোধ করে।
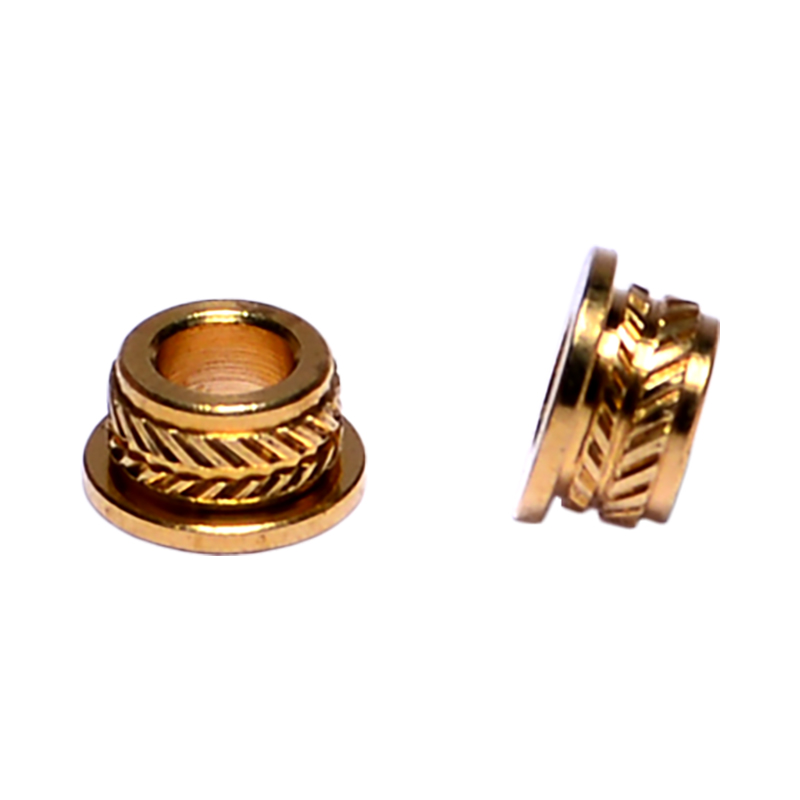 B2B উৎপাদনের জন্য কাস্টম ব্রোঞ্জ বুশিং ব্যবসা-থেকে-ব্যবসায়ের প্রয়োজনের জন্য কাস্টমাইজ করা একটি ব্রোঞ্জ বুশিং বিকল্প; হাউজিং এবং শ্যাফ্ট অ্যাসেম্বলিতে বসার সময় নির্ভুলতা, বুর-মুক্ত মুখ এবং পরিচ্ছন্ন মুখগুলি গুরুত্বপূর্ণ। পণ্য দেখুন →
আপনার নেক্সট ফেসিং কাটের আগে চেকলিস্ট
- নিশ্চিত করুন যে ওয়ার্কপিসটি ন্যূনতম ওভারহ্যাং সহ নিরাপদে আঁকড়ে আছে।
- টুল টিপ ঠিক কেন্দ্রে সেট করুন এবং একটি পরীক্ষা কাটা দিয়ে এটি পরীক্ষা করুন।
- কাজটি সাফ করে এমন সর্বনিম্ন দৈর্ঘ্যে টুল ওভারহ্যাং রাখুন।
- শুরু করার আগে ফিডের দিক নির্ধারণ করুন এবং ব্যাচের মাধ্যমে সামঞ্জস্যপূর্ণ থাকুন।
- রুক্ষ ভারী, তারপর সমতলতা এবং সমাপ্তির জন্য একটি হালকা ফিনিশিং পাস নিন।
- শুধু চোখ দিয়ে নয়, সোজা প্রান্ত বা নির্দেশক দিয়ে মুখ পরীক্ষা করুন।
- অংশটি মেশিন থেকে বেরিয়ে যাওয়ার আগে একটি ছোট চেমফার বা ডিবারিং পাস দিয়ে প্রান্তটি ভেঙে দিন।
ক্ষমতার চেয়ে ধৈর্যের পুরষ্কার বেশি। টুলটিকে কেন্দ্রে রাখুন, সেটআপটি শক্ত রাখুন এবং একটি হালকা ফিনিশিং পাস কাজ করতে দিন, এবং মুখটি সমতল, পুনরাবৃত্তিযোগ্য এবং পরবর্তী অপারেশনের জন্য প্রস্তুত হবে।
কুনশান হং ইয়ং শেং যথার্থ হার্ডওয়্যার পণ্য ঠিক এই ধরনের মেশিন এবং ছাঁচের অংশ, শ্যাফ্ট কোর এবং বুশিং থেকে ফাস্টেনার এবং ইনজেকশন-মোল্ড করা উপাদান। আপনার যদি এমন একটি অঙ্কন থাকে যেখানে একটি মুখের প্রান্তকে সহনশীলতা ধরে রাখতে হয়, আমাদের প্রকৌশলীরা এটি কীভাবে উৎপাদনে চলবে তা নিয়ে কথা বলতে পেরে আনন্দিত৷