মুখোমুখি হওয়া সাধারণত প্রথম কাটাটি একজন নতুন যন্ত্রবিদ শেখে এবং শেষটি একটি অভিজ্ঞ হাত চিন্তা করা বন্ধ করে দেয়, ঠিক এই কারণেই এটি এখনও সমস্যা সৃষ্টি করে। একটি ওয়ার্কপিস চক করুন, প্রান্ত জুড়ে একটি পাস নিন এবং আপনার কাছে কাজ করার জন্য একটি সমতল, বর্গাকার মুখ আছে। এটি অসতর্কতার সাথে করুন এবং অনুসরণ করা প্রতিটি অপারেশন ত্রুটির উত্তরাধিকারী হয়৷ আমরা আমাদের নিজস্ব দোকানে লেথের মুখোমুখি হওয়ার পদ্ধতিটি অনুসরণ করি: সেটআপের অভ্যাস, আমরা যে সংখ্যাগুলি থেকে শুরু করি এবং যে ত্রুটিগুলি আমরা প্রায়শই সংশোধন করি।
একটি লেদ উপর সম্মুখীন সত্যিই কি
ফেসিং একটি ওয়ার্কপিসের শেষ থেকে উপাদান সরিয়ে দেয় যাতে ঘূর্ণনের অক্ষের সাথে উলম্ব একটি পৃষ্ঠ তৈরি করা হয়। টুলটি অংশের দৈর্ঘ্য বরাবর না হয়ে, মুখ জুড়ে র্যাডিয়ালি চলে। ফলাফল হল একটি রেফারেন্স ফেস: একটি দ্বিতীয় অপারেশনের বিরুদ্ধে আসন, থেকে পরিমাপ বা ধরে রাখার মতো কিছু।
বেশিরভাগ সময় ওয়ার্কপিসটি নলাকার হয় এবং একটি তিন চোয়ালের মধ্যে রাখা হয়। একটি চার চোয়ালের চক বা একটি ফেসপ্লেট বেরিয়ে আসে যখন অংশটি অনিয়মিত, পাতলা দেয়ালযুক্ত, বা সঠিকভাবে ডায়াল করার প্রয়োজন হয়। দীর্ঘ শ্যাফ্টগুলি প্রায়ই ঘূর্ণন বহনকারী একটি ড্রাইভ কুকুর সহ কেন্দ্রগুলির মধ্যে চালানো হয়।
দুটি জিনিস একটি ভাল মুখ সংজ্ঞায়িত করে। অঙ্কন যা কিছু অনুমতি দেয় তার মধ্যে এটি সমতল, এবং এটি অক্ষের বর্গাকার। ফিনিশ, বুর কন্ডিশন এবং সাইকেল টাইম সবই এই দুটি থেকে অনুসরণ করে। একটি মুখ যেটি উজ্জ্বল দেখায় কিন্তু মিলিমিটারের কয়েকশত ভাগ ফুরিয়ে যায় তখনও একটি বিয়ারিংকে লাইনের বাইরে ঠেলে দেয়, তাই আমরা চোখের পরিবর্তে একটি সূচক দিয়ে পরীক্ষা করি।
মুখোমুখি বনাম টার্নিং: ভিন্ন ফিড, ভিন্ন ফলাফল
দুটি অপারেশন প্রায়শই বিভ্রান্ত হয় কারণ তারা একই মেশিন এবং প্রায়শই একই টুল ব্যবহার করে। পার্থক্য হল কাজের সাপেক্ষে টুলটি যে দিকে ভ্রমণ করে।
কিভাবে মেশিনে একটি বাঁক কাটা থেকে একটি সম্মুখীন কাটা বলতে. | দৃষ্টিভঙ্গি | মুখোমুখি | বাঁক |
| টুল ফিড | রেডিয়াল, শেষ মুখ জুড়ে | অক্ষীয়, দৈর্ঘ্য বরাবর |
| ফলাফল | অক্ষের দিকে সমতল মুখ বর্গক্ষেত্র | ব্যাস হ্রাস, নলাকার পৃষ্ঠ |
| গভীরতা পরিমাপ করা হয়েছে | অক্ষ বরাবর, শেষ বন্ধ | ব্যাস বন্ধ, রেডিয়ালি |
| পৃষ্ঠের গতি | হাতিয়ার মুখ অতিক্রম করার সাথে সাথে পরিবর্তন হয় | একটি প্রদত্ত ব্যাসে ধ্রুবক |
| সাধারণ ব্যবহার | একটি প্রান্ত বর্গক্ষেত্র, একটি করাত কাটা পরিষ্কার, একটি কাঁধ গঠন | আকারে একটি বাইরের ব্যাস আনা |
প্রথম কাট আগে সেট আপ
প্রায় প্রতিটি সম্মুখীন সমস্যা যা সম্পর্কে আমরা জিজ্ঞাসা করি টুলটি ধাতু স্পর্শ করার আগে শুরু হয়। পাঁচ মিনিটের প্রস্তুতি একটি স্ক্র্যাপ করা অংশ সংরক্ষণ করে।
- ওভারহ্যাং ছোট রাখুন। অপারেশন অনুমতি দেয় ওয়ার্কপিস যতটা আঁকড়ে ধরুন; চোয়ালের বাইরে ঝুলন্ত প্রতিটি অতিরিক্ত মিলিমিটার কম্পন যোগ করে যা আপনি পরে কাটাতে পারবেন না।
- কেন্দ্রের উচ্চতায় টুল সেট করুন। কেন্দ্রের উপরে একটি টুল দ্রুত ঘষে এবং নিস্তেজ হয়ে যায়, কেন্দ্রের নীচের একটি মুখের মাঝখানে একটি পিপ ছেড়ে যায়। একটি নিয়ম বা একটি ছোট বর্গক্ষেত্র দিয়ে tailstock কেন্দ্রের বিরুদ্ধে পরীক্ষা করুন।
- কাটার দিকটির সাথে টুলটি মেলে। একটি স্ট্যান্ডার্ড ডান-হাত বাঁক টুল অ্যাপ্রোচ সাইডে স্বাভাবিক ভাবে কাটা ধরে রাখে, তাই আপনি বাইরের ব্যাস থেকে ভিতরের দিকে স্পিনডল আপনার দিকে ঘুরিয়ে খাওয়ান।
- ক্যারেজটি লক করুন এবং যৌগটি সেট করুন যাতে ক্রস স্লাইডটি মুখের চারপাশে চারপাশে টুলটিকে সরাতে পারে। যৌগটিতে অবশিষ্ট যেকোন কোণ একটি সমতল মুখকে শঙ্কুতে পরিণত করে।
- সোর্ফটি সাফ করুন এবং নিশ্চিত করুন যে ধারকটি চকটিকে ফাউল না করেই কাজের কেন্দ্রে পৌঁছানোর জন্য সরঞ্জামটিতে জায়গা রয়েছে।
একটি ফেসিং সিকোয়েন্স যা কাজ করে
নীচের আদেশ আমরা দোকান মেঝে কি শেখান. এটি ম্যানুয়াল ল্যাথের জন্য উপযুক্ত এবং সরাসরি একটি CNC প্রোগ্রামে অনুবাদ করে।
- মাঝারি গতিতে স্পিন্ডেল দিয়ে শেষটি হালকাভাবে স্কিম করুন এবং টুলটি প্রথমে কোথায় যোগাযোগ করে তা দেখুন। একটি আংশিক কাটা আপনাকে বলে যে ওয়ার্কপিসটি চোয়ালে চৌকো নয় বা একটি কোণে করাত করা হয়েছে।
- বাইরের প্রান্ত থেকে কেন্দ্রের দিকে রুক্ষ পাস নিন, সমাপ্তির জন্য প্রায় 0.2 মিমি থেকে 0.5 মিমি স্টক রেখে দিন।
- প্রত্যাহার করুন, টাকুটি বন্ধ করুন এবং আরও যাওয়ার আগে অঙ্কনের বিপরীতে সামগ্রিক দৈর্ঘ্য পরীক্ষা করুন। অন্য 0.3 মিমি অপসারণ করা অনেক সহজ এটিকে ফিরিয়ে দেওয়ার চেয়ে।
- একটি ধারালো প্রান্ত, একটি হালকা ফিড এবং ভ্রমণের একই দিক দিয়ে ফিনিশিং কাট নিন, যাতে ফিনিসটি পুরো মুখ জুড়ে সামঞ্জস্যপূর্ণ হয়।
- ম্যানুয়াল মেশিনে শুধুমাত্র ডেড সেন্টারের সংক্ষিপ্ততা বন্ধ করুন, অথবা একটি CNC-তে কেন্দ্র লাইনটি পরিষ্কার করার জন্য টুলটি প্রোগ্রাম করুন, তারপর কাজটি ধীরে ধীরে চলাকালীন একটি সূক্ষ্ম ফাইল বা একটি ডিবারিং টুল দিয়ে প্রান্তটি ভেঙে দিন।
পুনরাবৃত্তি করার মতো একটি পয়েন্ট: টুলটি অক্ষের কাছে আসার সাথে সাথে পৃষ্ঠের গতি শূন্যের দিকে পড়ে। সেখানে কাটা কাটা কাটার চেয়ে ঘষার কাছাকাছি, যে কারণে প্রায়শই মুখের শেষ কয়েক মিলিমিটারে ফিনিসটি খারাপ হয়ে যায়। একটি সামান্য উচ্চ স্পিন্ডেল গতি, কেন্দ্রের কাছাকাছি একটি হালকা ফিড, বা একটি CNC-তে ধ্রুবক পৃষ্ঠ গতি নিয়ন্ত্রণ সব সাহায্য করে।
গতি, ফিড এবং কাট গভীরতা
সংখ্যা উপাদান, অনমনীয়তা এবং টুলিং এর উপর নির্ভর করে, কিন্তু এই পরিসীমা আমরা কার্বাইড সন্নিবেশ সহ যুক্তিসঙ্গতভাবে টাইট লেদ থেকে শুরু করি।
একটি হালকা লেদ জন্য শুরু মান; উপাদান, অনমনীয়তা এবং প্রয়োজনীয় ফিনিস সামঞ্জস্য করুন। | প্যারামিটার | রুক্ষ | ফিনিশিং |
| কাটার গভীরতা | 0.5 মিমি থেকে 2 মিমি | 0.1 মিমি থেকে 0.4 মিমি |
| বিপ্লব প্রতি ফিড | 0.1 মিমি থেকে 0.25 মিমি | 0.05 মিমি থেকে 0.1 মিমি |
| টাকু গতি | বৃহত্তম ব্যাস থেকে সেট করুন | একটি পরিষ্কার মুখ জন্য উত্থাপিত করা যেতে পারে |
| কুল্যান্ট | যেখানে পাওয়া যায় বন্যা | বন্যা বা একটি হালকা বুরুশ আবেদন |
আপনি কাটছেন সবচেয়ে বড় ব্যাস থেকে স্পিন্ডেল গতি সেট করুন, সমাপ্ত আকার নয়। উদাহরণস্বরূপ, একটি 40 মিমি মুখ এবং একটি 10 মিমি মুখ একই পৃষ্ঠের গতি ধরে রাখতে খুব আলাদা rpm প্রয়োজন, এবং বাইরের প্রান্তটি যেখানে বেশিরভাগ কাটা হয়।
যখন একটি মুখ ভুল হয়
অধিকাংশ সম্মুখীন ত্রুটি প্রথম কয়েক সেকেন্ডের মধ্যে নিজেকে ছেড়ে দেয়. কাটার সময় পৃষ্ঠ পড়া অনেক অনুমান সংরক্ষণ করে।
- বকবক চিহ্ন: খুব বেশি ওভারহ্যাং, একটি আলগা টুলপোস্ট, একটি অসমর্থিত ওয়ার্কপিস বা একটি ফিড যা খুব ভারী। প্রথমে ওভারহ্যাং কমিয়ে দিন, তারপর খাওয়ান।
- থালা বা উত্তল মুখ: টুলটি কেন্দ্রের উচ্চতায় নয়, অথবা ক্রস স্লাইডটি অক্ষের দিকে বর্গাকার ভ্রমণ করছে না।
- ছেঁড়া, দাগযুক্ত ফিনিস: একটি নিস্তেজ প্রান্ত, বা কেন্দ্রের কাছাকাছি একটি পৃষ্ঠ গতি যা পরিষ্কারভাবে কাটা খুব কম।
- বাইরের প্রান্তে ভারি দাগ: একটি জীর্ণ সন্নিবেশ এবং একটি ফিড রেট যা ধাতু ছেদন করার পরিবর্তে ঠেলে দিচ্ছে।
- পিপ মাঝখানে বাম: টুলটি অক্ষের ছোট হয়ে থেমে গেছে, অথবা টুলের নাকের জ্যামিতি কেন্দ্রের দিকে মুখ করার জন্য উপযুক্ত নয়।
যেখানে মুখের গুণমান বাস্তব অংশে দেখায়
একটি মুখ খুব কমই নিজের মধ্যে একটি শেষ হয়. একটি স্টেপড শ্যাফ্টে যে কাঁধটি একটি বিয়ারিং বহন করে তাকে জার্নালের দিকে চৌকো করে বসতে হবে, অথবা প্রিলোড এবং রানআউট জানালার বাইরে যেতে হবে। একটি ব্রোঞ্জের ঝোপের উপর মুখের প্রান্তগুলি ইনস্টল করা দৈর্ঘ্য নির্ধারণ করে এবং সিদ্ধান্ত নেয় যে অংশটি তার হাউজিংয়ে কীভাবে বসবে। গিয়ার ব্ল্যাঙ্কে উভয় মুখই মেশিন করা হয় তাই দাঁত কাটার আগে পুরুত্ব এবং সমান্তরালতা সহনশীলতার মধ্যে পড়ে। যখন এই বিবরণগুলি প্রবাহিত হয়, পুরো সমাবেশ আপনাকে পরে এটি সম্পর্কে বলে।
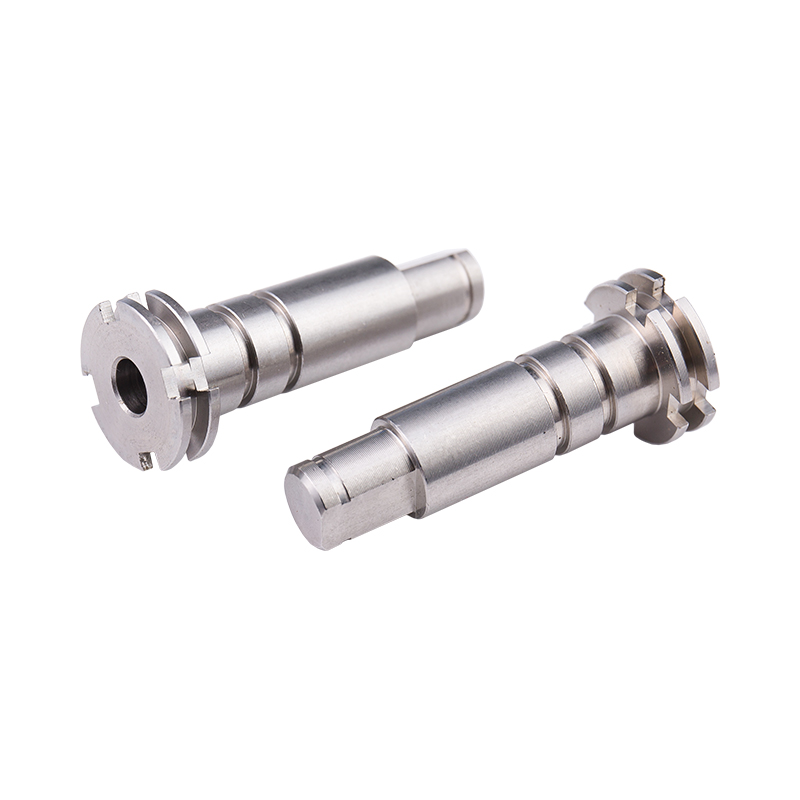 কাস্টম স্টেইনলেস স্টীল ড্রাইভ ধাপে খাদ মোটর এবং ভারবহন সংযোগের জন্য কাস্টম পরিণত স্টেইনলেস স্টীল খাদ, স্পেসিফিকেশন এবং অ্যাপ্লিকেশন সেট পৃষ্ঠ চিকিত্সা সহ; কাঁধের মুখোমুখি সমাবেশ নির্ভুলতা সমর্থন করে। পণ্য দেখুন →
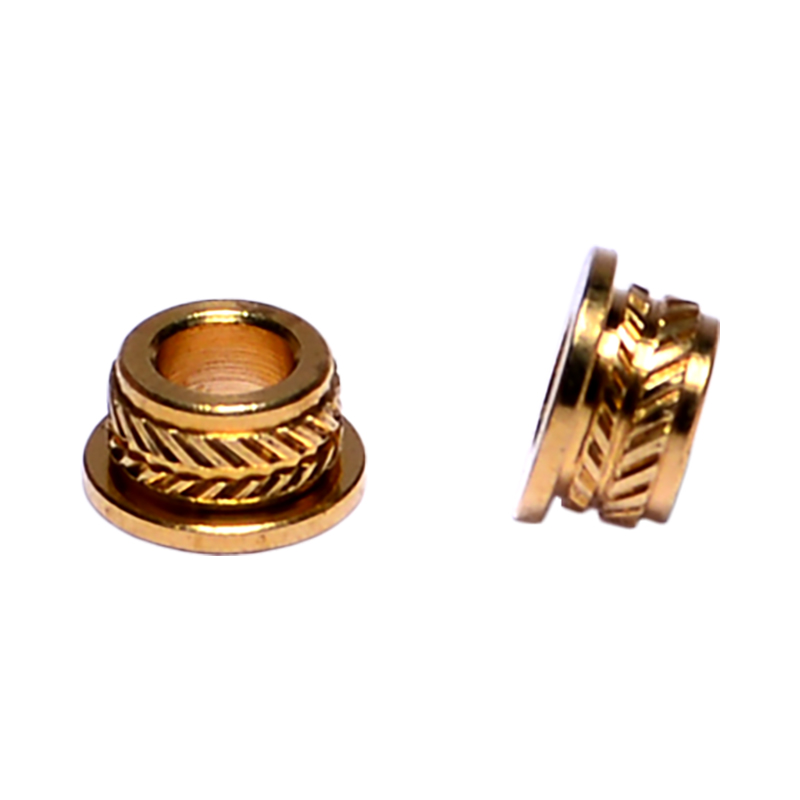 B2B উৎপাদনের জন্য কাস্টম ব্রোঞ্জ বুশিং সিএনসি বাঁক এবং উচ্চ-ভলিউম আউটপুট অফার করে এমন একটি প্রস্তুতকারকের কাছ থেকে কাস্টম ব্রোঞ্জ বুশিং; মুখোমুখি প্রান্তগুলি হাউজিংগুলিতে ইনস্টল করা দৈর্ঘ্য এবং আসন সেট করতে সহায়তা করে। পণ্য দেখুন →
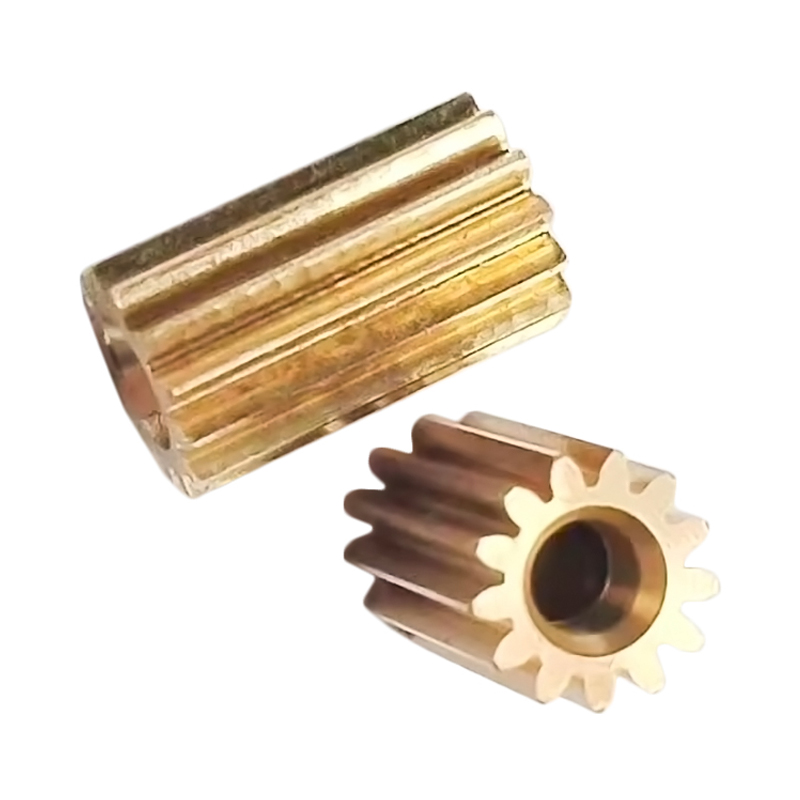 পাওয়ার ট্রান্সমিশনের জন্য কাস্টম ব্রাস স্পার গিয়ার মোটর-চালিত পাওয়ার ট্রান্সমিশনের জন্য ব্রাস-টার্নড স্পার গিয়ার, অনুরোধকৃত স্পেসিফিকেশন এবং পৃষ্ঠের চিকিত্সার জন্য প্রক্রিয়া করা হয়েছে, যা পুরুত্ব এবং সমান্তরালতার জন্য গুরুত্বপূর্ণ। পণ্য দেখুন →
এই কারণেই আমরা মুখোমুখি হওয়াকে একটি রুক্ষ পদক্ষেপের পরিবর্তে একটি মেট্রোলজি পদক্ষেপ হিসাবে বিবেচনা করি। আমাদের বাঁক কোষ ছেড়ে অংশ, থেকে ধাপে ধাপে খাদ কাজ ছোট ফাস্টেনারগুলিতে, কেবল ব্যাসের জন্য পরিমাপ করার পরিবর্তে বর্গক্ষেত্র এবং দৈর্ঘ্যের জন্য পরীক্ষা করা হয়। আমাদের দল বিস্তৃত পদ্ধতির মধ্যে লিখেছে কিভাবে মাত্রিক নির্ভুলতা একটি উত্পাদন রান জুড়ে অনুষ্ঠিত হয় , এবং মুখোমুখি অপারেশন হল প্রথম স্থান যেখানে শৃঙ্খলা শুরু হয়।
অভ্যাস যা মুখ সমতল রাখে
হাতিয়ার জীবন এবং ধৈর্য যে কোনো একক সেটিং এর চেয়ে বেশি গুরুত্বপূর্ণ। নাগালের মধ্যে একটি অতিরিক্ত সন্নিবেশ বা একটি তাজা সজ্জিত টুল রাখুন যাতে একটি নিস্তেজ প্রান্ত মুখ খারাপভাবে শেষ করার কারণ হয়ে ওঠে না। ওয়ার্কপিসকে ডিফ্লেক্ট করে এমন ভারী কাট জোর করে না দিয়ে হালকা গভীরতায় অতিরিক্ত পাস নিন। চাকের চাবিটি কখনই চকের মধ্যে ফেলে রাখবেন না, ফাইলের হ্যান্ডেলটি আপনার হাতে রাখুন এবং স্পিনিং চক থেকে দূরে রাখুন এবং গ্লাভড আঙ্গুলের পরিবর্তে হুক বা ব্রাশ দিয়ে লম্বা স্ট্রিংযুক্ত সোয়ারফ পরিষ্কার করুন। এই ধরনের ছোট অভ্যাসগুলি দোকানের মেঝেকে শান্ত করে, এবং শান্ত অপারেটররা আরও ভাল মুখ কাটে।
একটি লেদ ব্যবহার করা একটি সাধারণ ধারণা যা অনেক ছোট ছোট সিদ্ধান্ত নিয়ে করা হয়: চোয়ালের বাইরে কতটা ঝুলে থাকে, টুলটি কেন্দ্রের তুলনায় কোথায় বসে থাকে, এটি কোন পথে যায় এবং শেষ পাসের জন্য আপনি কতটা স্টক রেখে যান। সেই অধিকারগুলি পান এবং অপারেশনটি কয়েক মিনিট সময় নেয় এবং ঝগড়া ছাড়াই সহনশীলতা রাখে। এগুলিকে ভুল ধরুন এবং ত্রুটিটি সমাবেশের সমস্ত পথ অনুসরণ করে। যদি আপনার উপাদানগুলির একটিতে একটি মুখ স্পেসিফিকেশনের বাইরে চলে যেতে থাকে, তাহলে আমাদেরকে সারফেস ফিনিশের অঙ্কন এবং একটি ফটো পাঠান এবং আমরা সেটআপে আমরা কী পরিবর্তন করব তা আমরা আপনাকে বলব৷